
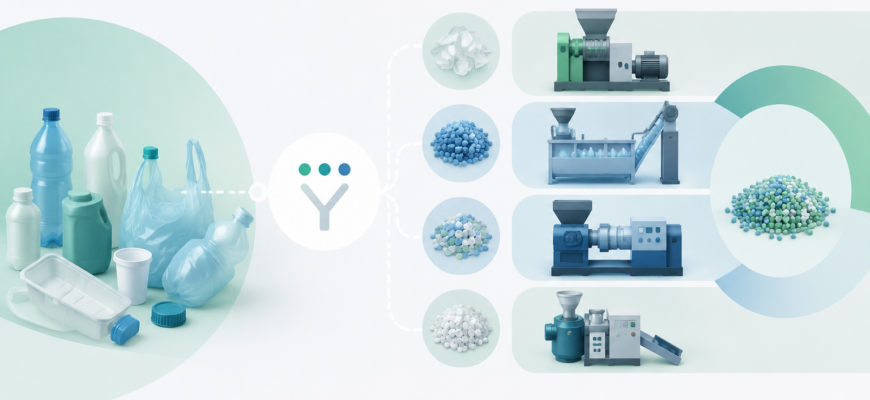
Комплектацию участка переработки пластика разумнее начинать не с перечня доступных станков, а с характеристик исходного сырья и требуемого продукта на выходе. Посмотреть, какие типы промышленного оборудования применяются для измельчения, мойки, разделения, сушки и грануляции, можно на https://granplastm.ru/. Такой обзор полезен именно как отправная точка: окончательная схема линии должна определяться технологической задачей, а не количеством доступных агрегатов.
Главный принцип выбора прост: оборудование должно соответствовать конкретному потоку отходов. ПЭТ-бутылка, стрейч-плёнка, канистры, литники и смешанные полимерные отходы требуют разных способов подготовки. Даже оборудование одинакового назначения может существенно различаться по конструкции в зависимости от размера материала, степени загрязнения, требуемой фракции и дальнейшей переработки.
- Сначала определите, что должно получиться на выходе
- Почему тип пластика определяет схему линии
- Мягкие пластики
- Твёрдые изделия
- ПЭТ-бутылка
- Шредер или дробилка: в чём практическая разница
- Как оценивать требуемую производительность
- Мойка: почему одного измельчения часто недостаточно
- Сушка должна соответствовать следующей операции
- Когда нужна грануляция
- Не забывайте о транспортировке между агрегатами
- Расходные детали влияют на реальную стоимость эксплуатации
- Как правильно сформировать техническое задание поставщику
- Почему демонстрация на похожем сырье полезнее общих характеристик
- Что проверить при модернизации действующего производства
- Как сравнивать предложения разных производителей
- Типичные ошибки при выборе линии переработки пластика
- Ориентироваться только на паспортную производительность
- Пытаться одной машиной перерабатывать принципиально разное сырьё
- Не учитывать загрязнение
- Экономить на промежуточных узлах
- Не планировать обслуживание
- Как выбрать конфигурацию для разных ситуаций
- Какие вопросы задать до заказа оборудования
- Практический ориентир перед принятием решения
Сначала определите, что должно получиться на выходе
Одна из распространённых ошибок при проектировании переработки — начинать с выбора дробилки или экструдера, не определив конечный продукт. Между подготовкой чистой дроблёнки и производством вторичной гранулы находится целая технологическая цепочка, и каждая дополнительная операция влияет на состав оборудования.
На практике обычно рассматривают несколько вариантов результата:
- измельчённая фракция — материал заданного размера после дробления;
- флекс — подготовленный измельчённый материал, часто применительно к переработке ПЭТ;
- очищенное и высушенное вторичное сырьё для дальнейшего использования или отдельной грануляции;
- агломерированный мягкий пластик, если технология предусматривает повышение насыпной плотности;
- вторичная гранула, требующая дополнительной стадии экструзии и резки.
Если задача заканчивается подготовкой дроблёнки, часть оборудования для грануляции не требуется. Если же конечным продуктом должна быть гранула, необходимо заранее учитывать качество мойки, остаточную влажность, равномерность подачи материала, фильтрацию расплава и особенности конкретного полимера.
Почему тип пластика определяет схему линии
Слово «пластик» объединяет материалы с разными физическими свойствами. Для технологической схемы имеет значение не только химический тип полимера, но и форма отходов.
Мягкие пластики
Плёнка, мешки, биг-бэги и другие гибкие отходы имеют малую насыпную плотность и ведут себя при измельчении иначе, чем жёсткие изделия. Они способны наматываться на вращающиеся элементы, занимают большой объём при сравнительно небольшой массе и требуют подходящей системы подачи.
Для таких отходов особенно существенны:
- способ предварительного измельчения;
- возможность мойки материала непосредственно в процессе подготовки;
- эффективность удаления воды;
- стабильная подача лёгкого сырья на последующие операции;
- необходимость уплотнения перед грануляцией.
Твёрдые изделия
Канистры, ящики, трубы, элементы тары, крупные литники и другие жёсткие отходы требуют прежде всего оценки размеров и прочности исходных деталей. Малые изделия можно подавать непосредственно в подходящую дробилку, тогда как крупногабаритный материал часто необходимо предварительно уменьшать в размерах.
Для тяжёлых и массивных отходов особенно важны конструкция ротора, загрузочного окна, ножевой системы и способ подачи. Здесь попытка выбрать оборудование только по мощности электродвигателя даёт слишком мало информации.
ПЭТ-бутылка
При переработке использованной ПЭТ-тары задача состоит не только в её измельчении. В потоке могут присутствовать этикетки, крышки, загрязнения и посторонние материалы. Поэтому промышленная схема может включать последовательные стадии отделения примесей, дробления, мойки, разделения и сушки.
Чем сильнее загрязнено поступающее сырьё, тем больше значение имеет не номинальная производительность отдельного станка, а согласованность всего моечного комплекса.
Шредер или дробилка: в чём практическая разница
Оба вида оборудования уменьшают размер материала, но решают задачу по-разному. Шредер обычно применяют там, где необходимо предварительно разрушить крупные, объёмные или трудно загружаемые отходы. Дробилка чаще используется для получения более мелкой и контролируемой фракции.
| Критерий | Шредер | Дробилка |
|---|---|---|
| Основная задача | Предварительное измельчение крупного материала | Получение относительно мелкой фракции |
| Типичная исходная форма | Объёмные, массивные, длинномерные отходы | Материал, пригодный для стабильной подачи в камеру дробления |
| Место в линии | Часто первая ступень измельчения | Основная или последующая ступень |
| Что особенно проверять | Захват сырья, стойкость режущих элементов, допустимый размер загрузки | Размер фракции, конструкцию ножей, решётку и систему выгрузки |
В некоторых технологических задачах используются обе ступени: сначала шредирование, затем дробление. Это позволяет подавать на дробилку более однородный материал и уменьшать вероятность перегрузки при работе с крупными отходами.
Существуют и совмещённые конструкции, объединяющие разные стадии измельчения. Их имеет смысл оценивать не по самому факту объединения функций, а по тому, соответствует ли получаемая производительность, размер фракции и схема обслуживания конкретному сырью.
Как оценивать требуемую производительность
Производительность линии нельзя выбирать только по желаемому объёму выпуска. На результат влияет каждая операция: загрузка, измельчение, транспортировка, мойка, разделение, обезвоживание, сушка и грануляция.
Если один участок способен переработать заметно больше материала, чем следующий, запас мощности сам по себе не увеличит производительность всей линии. Ограничивающий узел будет формировать фактическую пропускную способность.
Перед подбором полезно определить:
- сколько сырья реально поступает за рабочую смену;
- насколько равномерна его подача;
- меняется ли состав отходов в течение недели или сезона;
- какую часть массы составляют загрязнения и посторонние материалы;
- сколько времени оборудование будет работать под нагрузкой;
- какой запас нужен для возможного расширения производства.
Большой номинальный запас не всегда оправдан. Более производительный агрегат может потребовать соответствующей подачи, транспортировки материала, энергоснабжения и обслуживания. Поэтому оценивать нужно весь участок как систему.
Мойка: почему одного измельчения часто недостаточно
Если отходы поступают после использования, качество конечного вторичного сырья во многом определяется удалением загрязнений. Пыль, грунт, бумага, этикетка, остатки содержимого и материалы другого типа могут мешать дальнейшей переработке.
В зависимости от задачи применяются разные операции: механическая мойка, флотационное разделение, интенсивное перемешивание, дополнительная очистка и обезвоживание. Конкретная последовательность определяется составом сырья.
Флотация основана на различии поведения материалов в жидкости и может использоваться как одна из стадий разделения. Однако её нельзя воспринимать как универсальный способ очистить любую смесь пластиков: результат зависит от плотности компонентов, загрязнения и технологического режима.
При выборе моечного участка полезнее передать поставщику реальный образец отходов или максимально подробно описать его состав, чем ограничиваться формулировкой вроде «грязный пластик».
Сушка должна соответствовать следующей операции
После мойки материал содержит влагу, которую необходимо удалить до уровня, приемлемого для последующего процесса. Здесь важно различать механическое обезвоживание и окончательную подготовку сырья.
Центрифужное удаление воды может существенно уменьшать влажность, но требования к дальнейшей сушке зависят от материала и того, куда он поступает после этого. Особенно чувствительны к влаге некоторые процессы переработки расплава.
Поэтому вопрос поставщику должен звучать не «есть ли в линии сушилка», а «в каком состоянии материал поступает на следующий технологический этап и соответствует ли это его требованиям».
Когда нужна грануляция
Грануляция превращает подготовленное полимерное сырьё в более удобную для дальнейшего производства форму. Обычно материал плавится в экструдере, проходит подготовку расплава и затем режется на гранулы.
Добавлять экструдер в технологическую цепочку имеет смысл, если конечный продукт действительно должен быть гранулирован. При этом работа экструдера напрямую зависит от качества предыдущих стадий. Сильно загрязнённое, неоднородное или неподготовленное сырьё нельзя компенсировать только выбором более мощного агрегата.
При обсуждении грануляционной линии необходимо уточнять:
- вид или смесь перерабатываемых полимеров;
- форму материала перед экструзией;
- степень его очистки и подготовки;
- необходимость дегазации расплава;
- вариант фильтрации;
- способ резки гранулы;
- требования к стабильности подачи.
Если предполагается перерабатывать разные полимеры, следует заранее выяснить, насколько технологические режимы и конфигурация линии позволяют переходить между ними.
Не забывайте о транспортировке между агрегатами
При просмотре каталога основное внимание обычно получают дробилка, шредер или экструдер. Но промышленная линия состоит также из оборудования, которое перемещает материал между стадиями.
Ленточные и шнековые транспортёры, выгрузочные устройства, циклоны и накопительные узлы влияют на непрерывность процесса. Неправильно организованная передача сырья может привести к ручным перегрузкам, нестабильной подаче и простоям даже при правильно выбранных основных машинах.
При проектировании нужно представить движение материала целиком: от места поступления отходов до упаковки готового продукта. Это сразу показывает, где необходимы промежуточное накопление, дозирование или автоматическая транспортировка.
Расходные детали влияют на реальную стоимость эксплуатации
Режущие элементы и фракционные решётки работают в условиях постоянного механического износа. Скорость изнашивания зависит от вида пластика, попадания абразивных загрязнений, металлических включений, режима работы и свойств материала деталей.
До покупки оборудования стоит выяснить не только цену самого агрегата, но и организацию его дальнейшего обслуживания:
- какие ножи являются сменными;
- можно ли их перетачивать;
- как выполняется регулировка зазоров;
- насколько удобно менять решётку;
- какие детали относятся к быстроизнашиваемым;
- можно ли заказать запасные элементы по чертежам;
- какие операции пользователь выполняет самостоятельно.
Для производства с высокой загрузкой наличие заранее подготовленного комплекта расходных деталей часто важнее небольшой разницы в паспортной производительности оборудования.
Как правильно сформировать техническое задание поставщику
Чем точнее исходные данные, тем меньше вероятность получить формально подходящий, но практически неудобный комплект оборудования. Запрос вида «нужна линия для пластика» почти не содержит информации для технологического подбора.
Подготовку технического задания удобно вести последовательно:
- Опишите сырьё. Укажите тип отходов, материал изделий, примерные размеры и форму.
- Зафиксируйте загрязнения. Перечислите землю, этикетки, бумагу, остатки содержимого, металл и другие типичные примеси, если они встречаются.
- Определите входной поток. Нужна не только желаемая производительность, но и реалистичный объём доступного сырья.
- Опишите конечный продукт. Дроблёнка, промытый материал, флекс или гранула требуют разной комплектации.
- Укажите существующее оборудование. При модернизации важно обеспечить совместимость новой техники с установленными узлами.
- Опишите площадку. Значение имеют доступная площадь, высота помещения, пути загрузки сырья и выгрузки продукта.
- Уточните инженерные возможности. Необходимо проверить электроснабжение, водоснабжение и другие ресурсы, которые потребует выбранная технология.
- Передайте образцы. Если свойства отходов сложно описать словами, испытание на реальном сырье даёт гораздо больше информации.
Почему демонстрация на похожем сырье полезнее общих характеристик
Паспортные показатели позволяют сравнивать оборудование, но не полностью описывают его поведение на конкретных отходах. Один и тот же тип пластика может поступать в виде тонкой плёнки, толстостенных изделий, загрязнённой тары или массивных производственных отходов.
Если доступна демонстрация оборудования, желательно оценивать работу на сырье, максимально близком к вашему. Особенно полезно проверить:
- как материал захватывается и подаётся;
- возникают ли зависания в загрузочной зоне;
- какой получается размер и однородность фракции;
- как удаляются загрязнения;
- насколько стабильно оборудование работает при непрерывной подаче;
- как выполняется очистка и обслуживание после остановки.
Короткий запуск без нагрузки показывает главным образом исправность механики. Для технологического выбора намного информативнее переработка характерного материала в рабочем режиме.
Что проверить при модернизации действующего производства
При расширении существующей линии задача отличается от запуска участка с нуля. Здесь необходимо учитывать ограничения уже установленного оборудования.
Например, добавление более производительного шредера не даст ожидаемого результата, если следующая дробилка принимает материал медленнее. Аналогично усиление моечного участка мало поможет, если сушка или грануляция остаются узким местом.
Перед модернизацией полезно зафиксировать фактическую работу линии по этапам и определить:
- где регулярно накапливается материал;
- какой агрегат чаще всего работает на предельной загрузке;
- где возникают ручные операции;
- какая стадия чаще вызывает остановки;
- соответствует ли качество продукта требованиям следующего процесса.
После такой диагностики можно модернизировать ограничивающий участок, а не просто устанавливать более мощное оборудование там, где это не влияет на общий выпуск.
Как сравнивать предложения разных производителей
Сравнение только по цене и килограммам в час обычно недостаточно. Даже машины с одинаковым заявленным назначением могут предполагать разный способ загрузки, обслуживания и интеграции в линию.
| Что сравнивать | Почему это важно |
|---|---|
| Допустимое сырьё | Определяет, способен ли агрегат решать именно вашу задачу |
| Размер материала на входе | Влияет на необходимость предварительного измельчения |
| Фракцию на выходе | Определяет пригодность продукта для следующей стадии |
| Фактическую схему подачи | Влияет на непрерывность и объём ручной работы |
| Расходные элементы | Определяют обслуживание и простои |
| Доступность узлов для очистки | Особенно важна при работе с загрязнённым материалом |
| Совместимость с другими агрегатами | Необходима для стабильной работы всей линии |
| Возможность испытания сырья | Позволяет проверить технологическую пригодность до выбора |
Типичные ошибки при выборе линии переработки пластика
Ориентироваться только на паспортную производительность
Показатель производительности имеет смысл только вместе с условиями, при которых он достигается. Размер, плотность, влажность и загрязнение сырья способны заметно менять загрузку оборудования.
Пытаться одной машиной перерабатывать принципиально разное сырьё
Универсальность удобна, но у неё есть технологические пределы. Если производство должно регулярно переходить, например, от мягких плёнок к массивным твёрдым изделиям, необходимо заранее проверить требования к подготовке и переналадке.
Не учитывать загрязнение
Чистые производственные отходы и использованная тара требуют разного количества операций. Попытка применить одну и ту же схему без учёта загрязнений может привести к неудовлетворительному качеству готового сырья.
Экономить на промежуточных узлах
Даже хорошие основные агрегаты будут использоваться неэффективно, если материал приходится постоянно перегружать вручную или подача между стадиями нестабильна.
Не планировать обслуживание
Ножи, сетки и другие нагруженные элементы требуют периодической проверки и замены. Если этот вопрос возникает только после остановки производства, простой может оказаться существенно дольше самой операции ремонта.
Как выбрать конфигурацию для разных ситуаций
Если перерабатываются чистые отходы собственного производства, технологическая цепочка обычно может быть проще, поскольку задача глубокой очистки материала может отсутствовать. Основное внимание уделяют измельчению до требуемого размера и дальнейшему использованию сырья.
Если поступает загрязнённая потребительская тара, необходимо подробнее прорабатывать сортировку, мойку, отделение примесей и сушку. Увеличение числа этапов здесь оправдано требованиями к чистоте продукта.
Если сырьё крупногабаритное, сначала оценивают необходимость предварительного шредирования, а затем получение требуемой фракции в дробилке.
Если основную долю составляет плёнка, приоритет получают особенности подачи лёгкого материала, мойки, удаления воды и подготовки к дальнейшей переработке.
Если требуется готовая гранула, проектировать нужно всю цепочку до экструдера, поскольку качество грануляции зависит от подготовки сырья на предыдущих этапах.
Какие вопросы задать до заказа оборудования
Перед согласованием комплектации полезно получить конкретные ответы по предполагаемому режиму работы. Список вопросов может выглядеть так:
- На каком сырье рассчитана предлагаемая конфигурация?
- Какой диапазон размеров материала допустим на входе?
- Какая подготовка нужна перед загрузкой?
- Как регулируется размер конечной фракции?
- Какие загрязнения допустимы и как они удаляются?
- Какие узлы требуют регулярного обслуживания?
- Какие расходные части желательно держать в запасе?
- Как осуществляется переход материала между агрегатами?
- Можно ли проверить работу на предоставленном сырье?
- Какие требования предъявляются к площадке и инженерным коммуникациям?
Ответы следует оценивать применительно к собственной производственной ситуации. Чем подробнее поставщик связывает конфигурацию с сырьём, конечным продуктом и технологической последовательностью, тем проще проверить обоснованность предлагаемой линии.
Практический ориентир перед принятием решения
Подбор оборудования для переработки пластика — это прежде всего проектирование материального потока. Нужно понять, в каком состоянии отход поступает на предприятие, что происходит с ним на каждом этапе и каким он должен выйти из линии.
Хорошая схема не обязательно содержит максимальное количество агрегатов. В ней нет лишних операций, но каждая необходимая стадия обеспечена достаточной производительностью и согласована с предыдущей и следующей. Поэтому до обсуждения конкретных моделей полезно подготовить описание сырья, фотографии или образцы, требуемую производительность, конечный продукт и сведения об имеющейся площадке.
Такой подход позволяет обсуждать не абстрактную «линию по переработке пластика», а конкретный технологический процесс. Именно это снижает риск приобрести отдельные производительные машины, которые после монтажа окажутся плохо согласованы между собой.